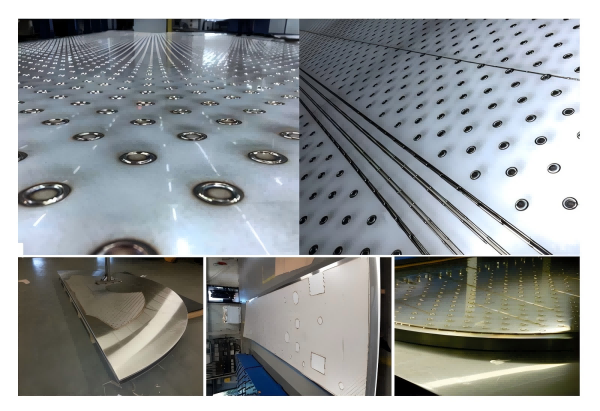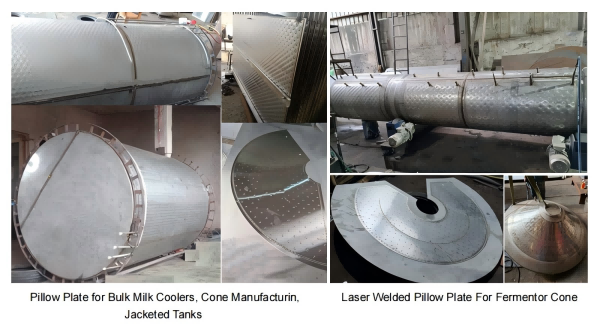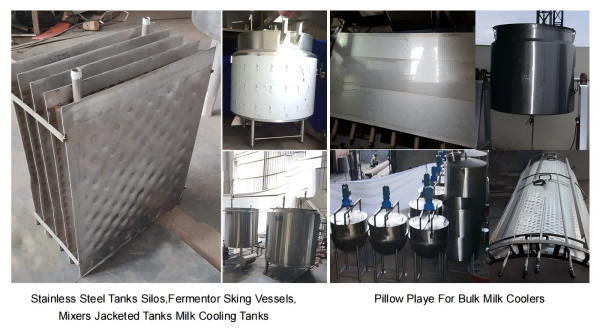


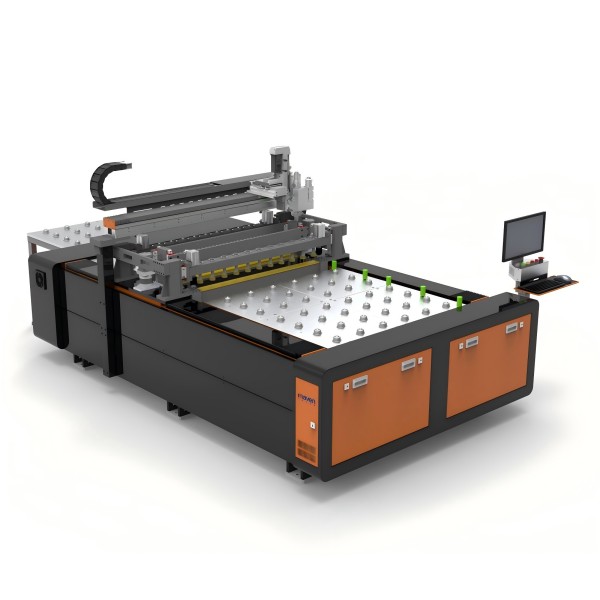
nowy typ metody spawania płyt poduszkowych, w pełni automatyczna ciągła spawarka laserowa do płyt tłoczonych pojedynczych i podwójnych
Maszyna do spawania laserowego płyt poduszkowych
1. W jaki sposób spawanie laserowe zapobiega powstawaniu punktów nieszczelności, które często pojawiają się przy spawaniu ręcznym?
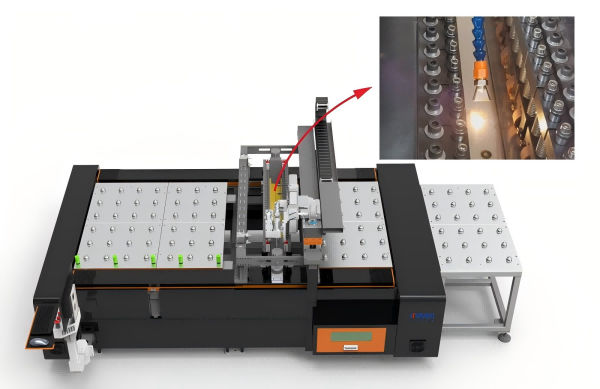
Tradycyjne płyty poduszkowe opierają się na ręcznym spawaniu punktowym lub spawaniu oporowym, gdzie gęstość spoiny jest nierównomierna, a słabe punkty są powszechne – po napompowaniu płyty pod ciśnieniem, każdy słaby punkt może ulec pęcherzeniu lub pęknięciu. Zamiast tego, ta maszyna wykorzystuje ciągłe spawanie laserowe światłowodowe: laser jest przesyłany światłowodem, skupiany w równoległą wiązkę i prowadzony w sposób ciągły wzdłuż spoiny – a nie punktowo, jak w przypadku spawania punktowego.
Ponieważ strumień świetlny jest ciągły, a nie pulsacyjny, spoina tworzy jedną gęstą, nieprzerwaną linię zamiast szeregu połączonych punktów, co eliminuje problem „przerwy między punktami”, typowy dla spawania ręcznego. System monitorowania z kamerą CCD śledzi ścieżkę spoiny w czasie rzeczywistym, dzięki czemu operatorzy mogą obserwować proces, a rozkład energii w spoinie jest bardziej równomierny.
Luka w danych:Na stronie producenta nie podano konkretnych danych dotyczących testów szczelności (np. ciśnienia znamionowego w barach, normy szczelności). Jeśli korzystasz z tych danych w rozmowach handlowych, poproś producenta o rzeczywiste raporty z testów ciśnieniowych lub dane z inspekcji zewnętrznych, zamiast polegać wyłącznie na zasadzie „ciągły laser = szczelniejsze uszczelnienie”.
2. Co tak naprawdę wpływa na wydajność przewodzenia ciepła przez wzór nadmuchanej poduszki?
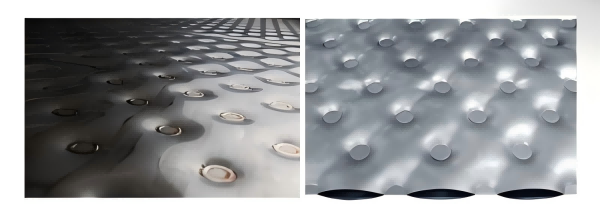
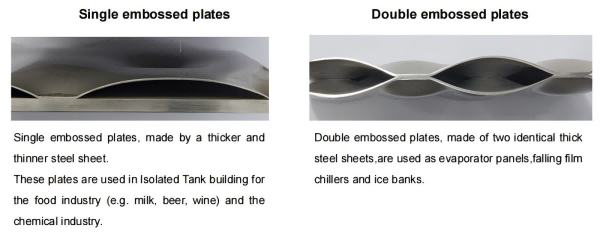
Płyty poduszkowe występują w dwóch rodzajach: pojedynczo tłoczone i podwójnie tłoczone. Płyty pojedynczo tłoczone spawają cieńszą płytę górną do grubszej płyty bazowej – tylko płyta górna odkształca się po nadmuchaniu – i są zazwyczaj stosowane jako płaszcze wokół zbiorników (np. warstwy grzewcze/chłodzące w zbiornikach magazynowych). Płyty podwójnie tłoczone składają się z dwóch płyt o równej grubości, które po nadmuchaniu wybrzuszają się; zazwyczaj są one układane w stosy w samodzielnych wymiennikach ciepła do zastosowań wymagających pełnego zanurzenia.
Wypukły wzór wymusza przepływ cieczy w turbulentnym przepływie zamiast płynnego, laminarnego przepływu wzdłuż płaskiego kanału. Turbulencja ta zwiększa kontakt między cieczą a powierzchnią płyty, co stanowi podstawową przewagę płyt poduszkowych nad płaskimi wymiennikami płytowymi pod względem wydajności. Typowym zastosowaniem w praktyce jest ciągła produkcja wody lodowej o temperaturze 0,5°C za pomocą agregatu chłodniczego z opadającą warstwą cieczy, a także chłodzenie materiałów sypkich, takich jak cukier czy nawóz (NPK, CAN).
Luka w danych:Strona producenta nie podaje konkretnego współczynnika przenikania ciepła (W/m²·K) ani głębokości kanału dla płyt produkowanych na tej maszynie – jedynie zasadę działania i typowe przypadki użycia. Rzeczywista wydajność cieplna zależy od medium, natężenia przepływu i różnicy temperatur i jest zazwyczaj obliczana indywidualnie dla każdego przypadku, a nie na podstawie jednej opublikowanej wartości.
3. W jaki sposób ta sama maszyna przystosowuje się do różnych gałęzi przemysłu — mleczarskiego, chemicznego, farmaceutycznego?
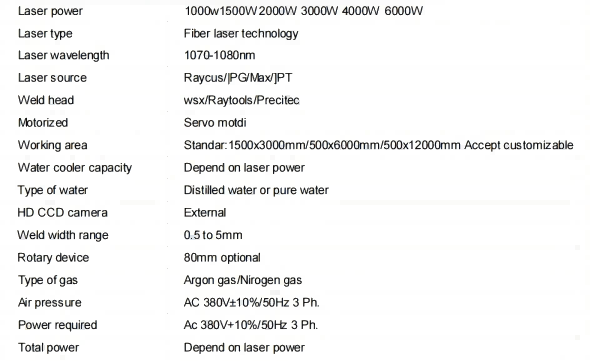
System składa się z dwóch części – „hosta spawalniczego” i „stołu roboczego spawalniczego” – i jest dostępny w sześciu opcjach mocy lasera: 1000 W, 1500 W, 2000 W, 3000 W, 4000 W i 6000 W. Producent konfiguruje obudowę i stół roboczy tak, aby pasowały do linii produkcyjnej klienta, zamiast dostarczać jedną, ustaloną konfigurację.
Niższa moc (1000–2000 W) jest odpowiednia do cieńszych płyt, małych zamówień lub prototypowania. Wyższa moc (4000–6000 W) jest odpowiednia do grubszych płyt i ciągłej produkcji masowej. Źródło laserowe wykorzystuje importowane komponenty, których żywotność producent określa na ponad 10 lat — wartość ta zazwyczaj odnosi się do samego źródła światła, a nie do gwarancji bezobsługowości całego urządzenia.
Branża: płyty podwójnie tłoczone są powszechnie stosowane w zbiornikach mleczarskich, napojowych i browarniczych; płyty pojedynczo tłoczone są powszechnie stosowane jako płaszcze grzewcze/chłodzące w zbiornikach do przechowywania chemikaliów i produktów farmaceutycznych.
Luka w danych:Na stronie nie są publikowane informacje o rzeczywistej prędkości spawania (m/min), wydajności ani typowym czasie uruchomienia w zależności od poziomu mocy — te dane są zazwyczaj udostępniane w trakcie rozmów handlowych, a nie na publicznej stronie produktu.
Często zadawane pytania
P1: Czy płyta poduszkowa spawana laserowo jest lepsza od płyty poduszkowej spawanej oporowo lub metodą TIG?Ciągłe spawanie laserowe zapewnia gęstszą, bardziej ciągłą spoinę, lepiej nadającą się do zautomatyzowanej produkcji o wysokiej gęstości. Spawanie oporowe/TIG charakteryzuje się niższym kosztem sprzętu i nadaje się do małych serii lub napraw. To, które rozwiązanie jest „lepsze”, zależy od wielkości produkcji i potrzeb w zakresie precyzji, a nie od ogólnej reguły.
P2: Czy powinienem wybrać talerze z pojedynczym czy podwójnym tłoczeniem?Wybierz pojedynczą płytę tłoczoną, jeśli potrzebujesz płaszcza grzewczo-chłodzącego wokół zbiornika lub naczynia (grube dno + cienka płyta górna). Wybierz podwójną płytę tłoczoną, jeśli potrzebujesz samodzielnego, całkowicie zanurzonego wymiennika ciepła (dwie płyty o równej grubości). Wybór zależy od tego, czy medium przepływa wewnątrz, czy wokół płyty.
P3: Jaką moc lasera — 1000 W czy 6000 W — powinienem wybrać?Zależy to od grubości blachy i jej ilości. Użyj 1000–2000 W do cienkich blach, małych zamówień lub prototypów. Użyj 4000–6000 W do grubych blach i ciągłej produkcji wielkoseryjnej. Większa moc nie oznacza lepszej jakości spawania — musi być dopasowana do grubości blachy.
P4: Czy można spawać płyty tytanowe?Tak. Stal nierdzewna i tytan to dwa popularne materiały na płyty poduszkowe, wybierane w zależności od stopnia korozyjności medium – tytan jest bardziej odporny na korozję, ale droższy. Strona producenta nie precyzuje, czy tytan wymaga dostosowania parametrów lasera, dlatego należy to bezpośrednio potwierdzić.
P5: Jak długi jest okres zwrotu inwestycji w tę maszynę?Nie opublikowano danych dotyczących okresu zwrotu ani wydajności, więc nie można udzielić jednoznacznej odpowiedzi. Szybkość zwrotu zależy od wielkości zamówienia, aktualnej straty wydajności przy spawaniu ręcznym oraz rzeczywistej prędkości spawania tej maszyny — przed oszacowaniem zwrotu z inwestycji (ROI) należy poprosić producenta o rzeczywiste dane dotyczące wydajności i czasu cyklu produkcyjnego.
P6: Jaką temperaturę i ciśnienie wytrzymuje spawana płyta poduszkowa?Nie opublikowano żadnych konkretnych wartości testów ciśnieniowych ani temperaturowych – jedynie ogólne stwierdzenie „odporności na wysokie temperatury i ciśnienie”. Rzeczywista tolerancja ciśnienia zależy od grubości blachy, jakości spoiny i wysokości napompowania. Zamiast polegać wyłącznie na opisie marketingowym, należy poprosić o raport z testu ciśnieniowego innej firmy.